Допуск и доступ для центровки валов в Аксу
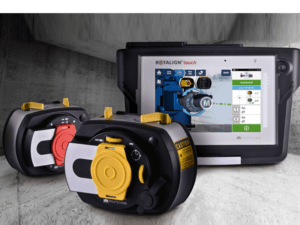
Компоновка показывает измерительную цепь
Нарисуйте взаимное положение машин и отметьте ведущий и ведомый валы. Добавьте тип муфты и расстояние между опорами.
Допуск связывают с ожидаемым результатом
Укажите числовой критерий и нужный формат отчёта. Отдельно опишите возможность регулировки опор и безопасного доступа к муфте.
Что входит в работу
| Этап | Что делаем | Результат |
|---|---|---|
| Осмотр агрегата | Проверяем муфту, опоры, крепеж, доступ к валам и возможность перемещения машины. | Понятно, готов ли узел к точной центровке. |
| Проверка мягкой лапы | Ищем неплотное прилегание опор и ошибки основания. | Убирается причина, из-за которой центровка может быть нестабильной. |
| Лазерное измерение | Снимаем горизонтальное, вертикальное и угловое смещение валов. | Есть исходные значения и расчет корректировок. |
| Корректировка | Выставляем агрегат по опорам, используем калиброванные пластины и горизонтальные подвижки. | Валы приводятся к рабочей соосности. |
| Контроль | Повторяем измерение после затяжки крепежа. | Фиксируется итоговое состояние после работ. |
Как проходит центровка
| Шаг | Что делаем |
|---|---|
| 01. Подготовка | Проверяем агрегат, крепеж, доступ к валам и условия для перемещения машины. |
| 02. Измерение | Ставим лазерные датчики, снимаем исходные значения смещения и угла. |
| 03. Коррекция | Рассчитываем подвижки, подбираем пластины и выставляем агрегат по опорам. |
| 04. Контроль | После затяжки повторно измеряем соосность и фиксируем результат. |