Лазерная центровка валов в Астане
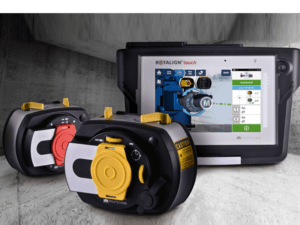
Пара машин задаёт геометрию измерения
Для насоса, двигателя, редуктора или компрессора описывают взаимное расположение машин, тип муфты, размеры от плоскости измерения до опор и доступ к ним. В Астане задача формулируется по конкретной паре валов, а не по общему названию оборудования. Указывают, какая машина остаётся неподвижной и какие опоры разрешено корректировать. До измерения проверяют безопасность остановленного агрегата и возможность плавно поворачивать валы по процедуре владельца.
Начальные значения отделяют несоосность от проблем основания
После установки блоков вводят геометрию и выполняют исходный замер. Одновременно оценивают крепёж, состояние опор и признаки мягкой лапы, потому что нестабильное основание меняет показания после корректировки. Рассчитанные вертикальные и горизонтальные поправки переносят на точные лапы, используя измеренные пластины и контролируемое смещение. Допуск выбирают по требованиям агрегата, не назначая единое значение всем машинам участка.
Финальная запись должна воспроизводиться после обслуживания
После затяжки выполняют контрольное измерение и сохраняют исходные данные, поправки и итог. В отчёте указывают идентификатор пары валов, геометрию и условия замера. Если результат возвращается после повторной затяжки, работу не закрывают формальным числом: разбирают состояние опор или внешние нагрузки. Для оценки заранее требуются схема, размеры, доступ и ожидаемый формат отчёта. Адрес, срок и присутствие специалистов подтверждаются отдельно.
Что входит в работу
| Этап | Что делаем | Результат |
|---|---|---|
| Осмотр агрегата | Проверяем муфту, опоры, крепеж, доступ к валам и возможность перемещения машины. | Понятно, готов ли узел к точной центровке. |
| Проверка мягкой лапы | Ищем неплотное прилегание опор и ошибки основания. | Убирается причина, из-за которой центровка может быть нестабильной. |
| Лазерное измерение | Снимаем горизонтальное, вертикальное и угловое смещение валов. | Есть исходные значения и расчет корректировок. |
| Корректировка | Выставляем агрегат по опорам, используем калиброванные пластины и горизонтальные подвижки. | Валы приводятся к рабочей соосности. |
| Контроль | Повторяем измерение после затяжки крепежа. | Фиксируется итоговое состояние после работ. |
Как проходит центровка
| Шаг | Что делаем |
|---|---|
| 01. Подготовка | Проверяем агрегат, крепеж, доступ к валам и условия для перемещения машины. |
| 02. Измерение | Ставим лазерные датчики, снимаем исходные значения смещения и угла. |
| 03. Коррекция | Рассчитываем подвижки, подбираем пластины и выставляем агрегат по опорам. |
| 04. Контроль | После затяжки повторно измеряем соосность и фиксируем результат. |
Терминал перевозчика DPD Казахстан
Терминал DPD в г. Астана
010000, г. Астана, ул. А 356, д. 16
Это объект независимого перевозчика, а не наш офис или склад.
Возможность получения конкретного груза согласуем при заказе.