Лазерная центровка валов по измеримому плану
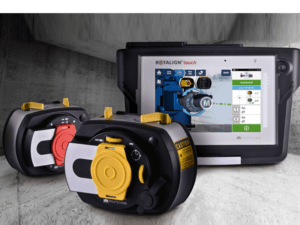
Схема машин задаёт способ измерения
В технической схеме называют неподвижную и перемещаемую машины, тип муфты, положение валов и число агрегатов в линии. Насосный контекст с трубной обвязкой относится к отдельной услуге; здесь важна общая измерительная цепочка для двигателя, редуктора, компрессора или другой связанной пары.
Для крепления головок нужны диаметры валов, расстояния между плоскостями, свободный сектор и возможность согласованно поворачивать роторы. Ограниченный угол, карданная передача, вертикальное расположение или несколько машин требуют своего метода и не должны скрываться за общим словом «центровка».
Цель и подвижная сторона утверждаются заранее
Требуемые значения берут из паспорта машины, указаний изготовителя муфты либо внутреннего стандарта владельца. Тепловую поправку применяют только при наличии утверждённого правила. Оператор не придумывает допуск по скорости или мощности на месте.
До расчёта перемещений проверяют, какая машина допускает подъём и горизонтальный сдвиг, где размещаются пластины и как затягивается крепёж. Мягкая лапа, люфт, биение, нестабильное основание и отсутствие рабочего хода фиксируются как механические ограничения.
Поправка должна оставлять проверяемый след
Исходную серию сохраняют вместе с геометрией, единицами и выбранной целью. Затем отдельно записывают толщину добавленных или удалённых пластин и горизонтальные перемещения. Такая ведомость позволяет проверить, соответствует ли действие расчёту, а не только увидеть итоговую индикацию.
После окончательной затяжки измерение повторяют в той же конфигурации. В отчёте остаются значения до и после, исключения и подпись принимающей стороны. Центровка не подтверждает баланс, исправность подшипников, состояние основания или готовность всей установки к запуску.
Запрос отделяет измерение от смежных работ
Сообщают расположение агрегата, описание муфты и опор, размеры для креплений, сведения о повороте валов, целевой допуск и требования к отчёту. Нужны также правила изоляции, снятия защиты, подъёма и перемещения оборудования.
Механический ремонт, балансировка, вибродиагностика, изготовление основания и восстановление муфты не входят автоматически. Возможность работ, персонал, прибор, дата, цена, пластины и повторные измерения согласуются после рассмотрения исходных материалов.
Что входит в работу
| Этап | Что делаем | Результат |
|---|---|---|
| Осмотр агрегата | Проверяем муфту, опоры, крепеж, доступ к валам и возможность перемещения машины. | Понятно, готов ли узел к точной центровке. |
| Проверка мягкой лапы | Ищем неплотное прилегание опор и ошибки основания. | Убирается причина, из-за которой центровка может быть нестабильной. |
| Лазерное измерение | Снимаем горизонтальное, вертикальное и угловое смещение валов. | Есть исходные значения и расчет корректировок. |
| Корректировка | Выставляем агрегат по опорам, используем калиброванные пластины и горизонтальные подвижки. | Валы приводятся к рабочей соосности. |
| Контроль | Повторяем измерение после затяжки крепежа. | Фиксируется итоговое состояние после работ. |
Как проходит центровка
| Шаг | Что делаем |
|---|---|
| 01. Подготовка | Проверяем агрегат, крепеж, доступ к валам и условия для перемещения машины. |
| 02. Измерение | Ставим лазерные датчики, снимаем исходные значения смещения и угла. |
| 03. Коррекция | Рассчитываем подвижки, подбираем пластины и выставляем агрегат по опорам. |
| 04. Контроль | После затяжки повторно измеряем соосность и фиксируем результат. |