Лазерная центровка валов: цель, измерение и право на корректировку
Исходную цель утверждает владелец оборудования
Для работы обозначают обе машины, муфту, стационарную и подвижную стороны. Рабочая цель берётся из документации изготовителя или принятого стандарта предприятия. Исполнитель измерения не должен назначать произвольный допуск только потому, что прибор показывает цветовую оценку.
Тепловое смещение требует отдельного инженерного решения с указанием состояния машин, к которому относится поправка. Если исходная величина не подтверждена, её фиксируют как вопрос, а не вводят в расчёт под видом известного параметра.
Площадка определяет предел доступа и перемещения
До монтажа головок согласуют изоляцию, снятие ограждения, поворот валов, размещение кронштейнов и подъём машины. Отдельно назначают агрегат, который разрешено двигать, и пределы поправок по вертикали и горизонтали.
Геометрия валов, опор и муфты должна позволять провести выбранный метод измерения. Невозможность поворота, нестабильное крепление или ограниченный ход опоры отмечают в плане заранее, чтобы оператор не менял процедуру без согласования.
Измерительная цепочка остаётся воспроизводимой
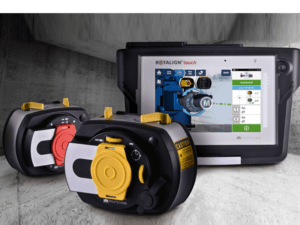
В протокол включают прибор, серийные номера, сведения о калибровке, единицы, положение головок и параметры машин. Исходное измерение сохраняют до корректировки, затем записывают каждое движение и повторяют сбор данных после окончательной затяжки крепежа.
Ответственный за измерение сохраняет настройки и сырые значения, а инженерный владелец решает, допустима ли предлагаемая поправка. Исключения, недоступные опоры и неподтверждённые смещения не скрывают за одной итоговой отметкой.
Приёмка отделяет соосность от состояния машины
Подписывающий результат сверяет утверждённую цель, исходное положение, внесённые изменения и конечный замер. Зелёный индикатор не подтверждает балансировку, отсутствие механического дефекта, снижение вибрации или готовность линии к запуску.
Для запроса по Кокшетау передают схему пары машин, цель, правила доступа и требуемый отчёт. Разбор этих данных предшествует решению о возможности центровки, выборе площадки и даты; тогда же согласуют операции, участников, стоимость, ремонт основания или муфты, пусковые проверки и итоговый результат.
Что входит в работу
| Этап | Что делаем | Результат |
|---|---|---|
| Осмотр агрегата | Проверяем муфту, опоры, крепеж, доступ к валам и возможность перемещения машины. | Понятно, готов ли узел к точной центровке. |
| Проверка мягкой лапы | Ищем неплотное прилегание опор и ошибки основания. | Убирается причина, из-за которой центровка может быть нестабильной. |
| Лазерное измерение | Снимаем горизонтальное, вертикальное и угловое смещение валов. | Есть исходные значения и расчет корректировок. |
| Корректировка | Выставляем агрегат по опорам, используем калиброванные пластины и горизонтальные подвижки. | Валы приводятся к рабочей соосности. |
| Контроль | Повторяем измерение после затяжки крепежа. | Фиксируется итоговое состояние после работ. |
Как проходит центровка
| Шаг | Что делаем |
|---|---|
| 01. Подготовка | Проверяем агрегат, крепеж, доступ к валам и условия для перемещения машины. |
| 02. Измерение | Ставим лазерные датчики, снимаем исходные значения смещения и угла. |
| 03. Коррекция | Рассчитываем подвижки, подбираем пластины и выставляем агрегат по опорам. |
| 04. Контроль | После затяжки повторно измеряем соосность и фиксируем результат. |
Терминал перевозчика DPD Казахстан
Офис и терминал DPD в г. Кокшетау
020000, г. Кокшетау, ул. Шевченко, д. 111
Это объект независимого перевозчика, а не наш офис или склад.
Возможность получения конкретного груза согласуем при заказе.