Центровка валов связанных машин лазерной системой
Выполняем услугу лазерной центровки валов на площадке заказчика: выставляем соосность насосов, электродвигателей, редукторов, компрессоров и других агрегатов с муфтой. Инженер выполняет измерение, расчет подвижек, корректировку опор и контроль результата.
- Выездная услуга, а не продажа прибора
- Проверка горизонтального, вертикального и углового смещения
- Контроль мягкой лапы, основания, муфты и крепежа
- Корректировка опор калиброванными пластинами
- Рекомендации для пуска и дальнейшего обслуживания
Подготовка к центровке
Перед работой проверяем доступ к муфте, крепления, регулировочные пластины и возможность сдвинуть машину. Если агрегат нельзя сдвинуть, подготовку согласуем заранее.
Мягкую лапу проверяем до центровки: неплотное прилегание опоры меняет положение корпуса при затяжке.
Порядок работы
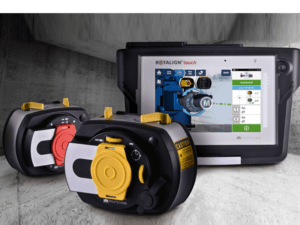
На остановленном агрегате ставим лазерные датчики, снимаем исходные значения и рассчитываем поправки. Затем двигаем машину по вертикали и горизонтали.
После затяжки опор повторяем измерение и показываем итоговое положение валов.
Что входит в работу
| Этап | Что делаем | Результат |
|---|---|---|
| Осмотр агрегата | Проверяем муфту, опоры, крепеж, доступ к валам и возможность перемещения машины. | Понятно, готов ли узел к точной центровке. |
| Проверка мягкой лапы | Ищем неплотное прилегание опор и ошибки основания. | Убирается причина, из-за которой центровка может быть нестабильной. |
| Лазерное измерение | Снимаем горизонтальное, вертикальное и угловое смещение валов. | Есть исходные значения и расчет корректировок. |
| Корректировка | Выставляем агрегат по опорам, используем калиброванные пластины и горизонтальные подвижки. | Валы приводятся к рабочей соосности. |
| Контроль | Повторяем измерение после затяжки крепежа. | Фиксируется итоговое состояние после работ. |
Как проходит центровка
| Шаг | Что делаем |
|---|---|
| 01. Подготовка | Проверяем агрегат, крепеж, доступ к валам и условия для перемещения машины. |
| 02. Измерение | Ставим лазерные датчики, снимаем исходные значения смещения и угла. |
| 03. Коррекция | Рассчитываем подвижки, подбираем пластины и выставляем агрегат по опорам. |
| 04. Контроль | После затяжки повторно измеряем соосность и фиксируем результат. |